Plastová injekční forma
Co je to plastová injekční forma
Plastové vstřikovací formy jsou nezbytnou součástí plastových vstřikovacích strojů. Mohou být vyrobeny v jakémkoli tvaru a velikosti a mohou pojmout více dutin, aby se zvýšil počet kusů na cyklus.


Výhody plastové injekční formy
Odolnost proti oděru
Když je polotovar plasticky deformován v dutině formy, protéká a sklouzne podél povrchu dutiny, což způsobuje závažné tření mezi povrchem dutiny a polotovaru, což způsobuje selhání formy v důsledku opotřebení. Odolnost proti opotřebení vstřikovacích materiálů je proto jednou z nejzákladnějších a nejdůležitějších vlastností formy.
Houževnatost
Většina pracovních podmínek formy je velmi drsná a některé často nesou velké nárazové zatížení, což má za následek křehké zlomeniny. Aby se zabránilo tomu, aby se díly plísní během práce náhle křehké, injekční forma musí mít vysokou pevnost a houževnatost.
Výkon únavového zlomeniny
Během práce formy, za dlouhodobého účinku cyklického stresu, často způsobuje zlomeninu únavy. Jeho formy jsou malé energetické vícenásobné únavové zlomeniny únavy, zlomeninu únavy v tahu zlomeniny únavy a zlomeniny únavy ohybu.
Vysoká teplota
Když je pracovní teplota formy vyšší, bude se snížena tvrdost a síla, což povede k včasnému opotřebení deformace a selhání plísně nebo plastu. Proto by materiál zpracování plastových injekčních plísní měl mít vysokou odolnost vůči temperování, aby se zajistilo, že forma má při pracovní teplotě vyšší tvrdost a sílu.
Odolnost vůči chladné a horké únavě
Některé formy v procesu lisování vstřikování jsou opakovaně zahřívány a ochlazovány během pracovního procesu, což způsobuje natažení povrchu dutiny a tlak ke změně napětí, způsobující praskání a loupání povrchu, zvyšování tření, bránění plastické deformaci a snížení přesnosti rozměru. Výsledkem je, že forma selže. Horká a studená únava je jednou z hlavních forem selhání horkých pracovních forem a tento typ plísní by měl mít vysokou odolnost proti chladu a horké únavě.
Odolnost proti korozi
Zpracování plastových vstřikovacích plísní některé formy, jako jsou plastové formy, v práci, v důsledku přítomnosti chloru, fluoru a dalších prvků v plastu, se zahřívají pro analýzu a analýzu HCI, HF a dalších vysoce agresivních plynů, které erodují povrch dutiny formy a zvyšují jeho drsnost povrchu zvýšené selhání opotřebení.
Proč si nás vybrat
Konkurenční cena
Naše produkty nabízíme za konkurenceschopné ceny, které jsou cenově dostupné pro naše zákazníky. Věříme, že vysoce kvalitní výrobky by neměly přijít na prémii a snažíme se zpřístupnit naše výrobky všem.
Zažít
Mít dlouhodobou pověst v tomto odvětví ji odlišuje od konkurentů. S dlouholetými zkušenostmi vyvinuli dovednosti potřebné k uspokojení potřeb jejich klienta.
Zajištění kvality
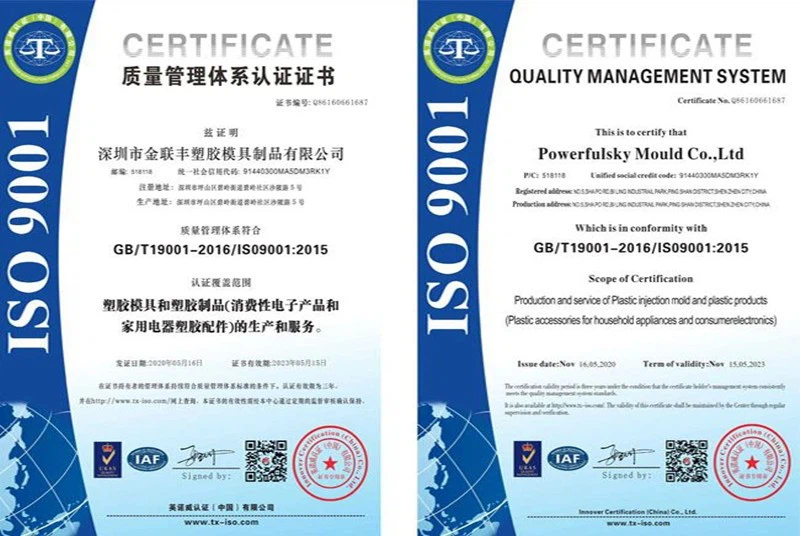
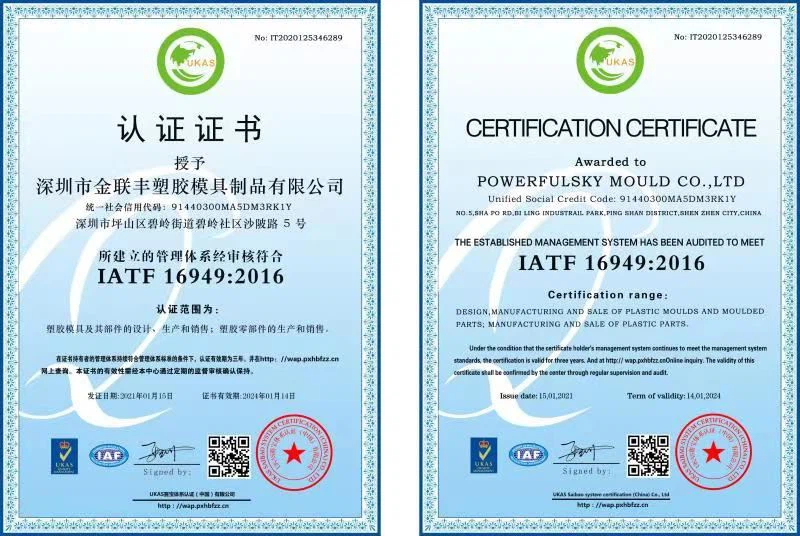
Pokud jde o zajištění kvality, společnost přísně dodržuje standardy a specifikace systému kvality odvětví. K zajištění kvality produktu a dobré pověsti použijte špičkové testovací zařízení.
Vysoce kvalitní produkt
Vždy jsme kladli potřeby a očekávání našich zákazníků, usilujeme o dokonalost, pokračujeme v zlepšování, hledáme každou příležitost dělat lépe, poskytnout zákazníkům vysoce kvalitní produkty, které očekávají, a poskytujeme zákazníkům nejuspokojivější služby kdykoli.
Pokročilé vybavení
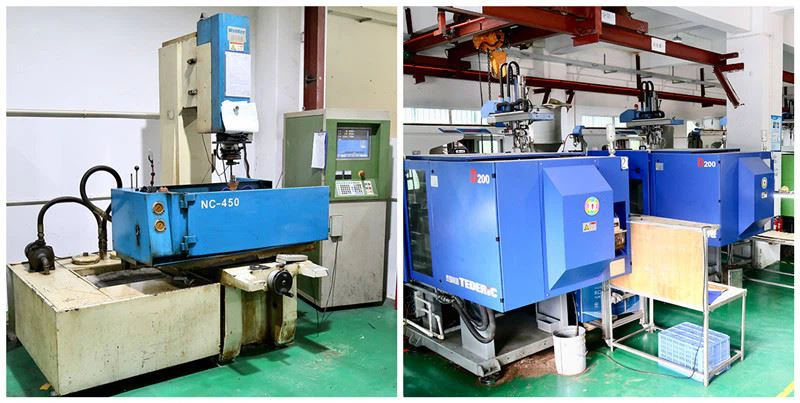
Přijímáme silná opatření, abychom zajistili, že používáme zařízení nejvyšší kvality v oboru a že naše vybavení je pravidelně a pečlivě udržováno.
Profesionální tým
Máme tým vysoce kvalifikovaných a zkušených profesionálů, kteří jsou dobře obeznámeni s nejnovějšími technologiemi a průmyslovými standardy. Náš tým se věnuje zajištění toho, aby naši zákazníci dostávali nejlepší služby a podporu.
Základní základy navrhování injekčních plísní
Úvahy o návrhu součástí
Návrh injekční formy začíná požadavky na část. Návrháři pečlivě analyzují geometrii části, rozměrové tolerance a povrchové úpravy, aby určili nejlepší přístup k vytvoření formy. Geometrie části by měla být pod hranicí strojního svorky, aby byla zajištěna formovatelná, a úhly návrhu musí být správné, aby se umožnilo snadné vyhazování části.
Výběr materiálu
Výběr materiálu je klíčovým aspektem návrhu injekční formy. Vlastnosti materiálu, jako je viskozita a tepelná vodivost, ovlivňují konstrukci formy, jako jsou chladicí kanály, teplota plísní a vstřikovací tlak. Návrháři musí zvážit bod tání, smršťování a charakteristiky války materiálu, aby se vytvořil efektivní design plísní.
Návrh brány
Konstrukce brány je zásadní pro úspěšnou produkci injekční lisované části. Brána je bodem, kde roztavený plast vstupuje do dutiny formy a nastaví fázi pro proces plnění. Velikost brány musí být vhodná na základě typu produktu, vlastností materiálu a tlaku vstřikování a jeho umístění by mělo být optimalizováno pro snadné odstranění.
Design plísní
Konstrukce plísní zahrnuje prvky, jako je počet dutin, běžců, chladicí systémy, stanovení linie rozdělení a vyhazování. Tyto prvky významně přispívají k kvalitě a účinnosti procesu formování injekce. Rovnováha plnění, tlaku balení a chlazení jsou rozhodující prvky, které při navrhování formy vyžadují zvážení.
Design pro výrobu
Návrháři musí zvážit výrobní proces v procesu návrhu plísní. Funkce, jako jsou podříznutí, vlákna a snap-fits, mohou být náročné na výrobu, pokud nejsou pečlivě navrženy a implementovány. Včetně součástí specifických prognózy, zkosení, žeber a zarovnání ve formě může zmírnit produkci a zlepšit výkon komponenty.
Dokumentace
Návrh injekční formy by se neměl zastavit s vytvořením formy. Pro zajištění efektivní komunikace a snadné navigace životního cyklu formy je zásadní komplexní dokumentace, včetně 2D/3D výkresů, materiálů, pokynů pro údržbu a opravu a bezpečnostních postupů. Pravidelné aktualizace dokumentace zajišťují, že zůstává přesná a aktuální.
Běžné materiály používané pro injekční formy
Ocel
Nejrozšířenějšími materiály v injekčních formách jsou vysoce kvalitní chladicí pracovní plísní ocel, ocel horké pracovní formy a ocel z slitiny. Mají vysokou tvrdost, dobrou machinatelnost a rysy, jako je odpor opotřebení a odolnost proti nárazu, což je činí vhodné pro výrobu velkého množství produktů.
Hliníková slitina
Ve srovnání s ocelí mají plísně vstřikování slitiny hliníku nižší náklady, lehčí hmotnost a dobrou tepelnou vodivost. Jsou vhodné pro drobnou výrobu, rychlý vývoj plísní a prototypové formy. Hliníková slitina však má relativně nižší tvrdost a je náchylná k poškození.
Měď
Měď má delší životnost než ocel, dobrá odolnost proti korozi a je vhodná pro zpracování produktů s vysokou přesností.
Titaniová slitina
Slitina titanu má velmi vysokou pevnost, tvrdost a odolnost proti opotřebení, jakož i dobrou odolnost proti korozi a tepelnou vodivost. Má významné výhody při produkci vysoce přesných a rozsáhlých produktů.
Keramické materiály
Formy keramické injekce mají extrémně vysokou tvrdost, odolnost proti vysoké teplotě, deformační odolnost, odolnost proti korozi a dlouhou životnost. Jsou vhodné pro výrobu produktů odolných vůči vysokým teplotám a ultra vysokého tlaku.
Osm typů injekčních forem
Plíseň s jedním rozdělením povrchu
Když se forma otevře, pohyblivé a pevné formy se oddělují, což umožňuje odstranění plastové části. Tato forma je jediná povrchová forma, známá také jako forma dvou desek. Je to nejjednodušší a nejzákladnější forma ve formování vstřikování, přizpůsobitelná jako jediná dutina nebo forma s více kavnicemi, což z něj činí nejrozšířenější typ.
Vstřikovací plíseň s dvojitým rozdělením
Plíseň s dvojitým rozdělením povrchu je vybavena dvěma povrchy rozdělení. Ve srovnání s pevnou plísní plísní přidává tento typ pohyblivou střední desku (známou také jako aktivní brána s branami, běžci a dalšími nezbytnými komponenty), a proto se také nazývá pevnou plísní plísně (pohyblivá deska, střední deska, pevná deska). Často ji používáme pro formy s jednou nebo kavnitou s krmením bodové brány. Během otevření formy střední deska odděluje pevnou vzdálenost od pevného plísní desky na vodicích sloupech. Toto oddělení umožňuje odstranění systému běžce.
Vstřikovací forma s postranním rozdělením a posuvníkem
U plastových dílů s bočními otvory nebo podříznutím se pro lisování používá laterálně posuvník. Po formování injekce se jádro poprvé pohybuje dolů. Poté šikmá část kolíku upevněného na dutinové desce nutí posuvník, aby se pohyboval ven. Současně, tlačná tyč demolovaného mechanismu tlačí tlačnou desku, aby vysunula plastovou část z jádra.
Injekční forma s pohyblivými komponenty formování
Některé plastové díly mají speciální struktury vyžadující pohyblivé komponenty formování ve formě vstřikování, jako je pohyblivé jádro, pohyblivé dutiny, pohyblivé vložky, pohyblivé závitové jádra nebo prsteny. Tyto komponenty se pohybují z formy s plastovou částí během demontáže a poté se oddělují od části.
Forma pro vykládání automatického vykládky vlákna
U závitových plastových dílů vyžadujících automatické demontáže může být forma vybavena rotačním závislým jádrem nebo kroužkem. S využitím úvodní akce, rotujícího mechanismu vstřikovacího stroje nebo vyhrazeného přenosového zařízení se závitové jádro nebo kroužek otáčí a uvolní plastovou část.
Plíseň horkého běžce
Hot běžecová forma používá izolační metodu vytápění k udržení plastu mezi tryskou vstřikovacího stroje a dutinou plísní v roztaveném stavu, což eliminuje potřebu běžného systému ve formě. Tento typ zahrnuje izolované fotky běžec a horké běžecké formy.
Plíseň pravého úhlu
Vstřikovací forma v pravém úhlu je výhradně pro stroje na vstřikování úhlu. Na rozdíl od jiných forem je směr krmení během lišty kolmo kolmý ke směru otevření formy a uzavření plísní. Jeho hlavní běžec je umístěn po stranách povrchu jádra plísní a povrchů pro rozloučení plísní, obvykle s konstantním průřezovým oblastí, odlišné od forem používaných v jiných injekčních strojích. Aby se zabránilo opotřebení a deformaci mezi tryskou injekčního stroje a hlavním vstupem běžce, lze použít vyměnitelnou vložku na běžce.
Injekční forma s demolovacím mechanismem na dutině formy
Ve většině vstřikovacích forem nainstalují výrobci demontážní zařízení na stranu jádra plísní, aby usnadnili vyhazovací systém ve formovacím stroji. V praxi je však v důsledku tvaru některých plastových dílů lepší udržet část na straně formy pro formování. Abychom zvedli část z formy, musíme na straně dutiny plísní nastavit mechanismus demildingu.
Náklady na materiál
Injekční formy podléhají tisícům liber tlaku každý cyklus a vysokou hladinu tepla. Formy proto musí být vyrobeny ze silných a odolných materiálů, které vydrží tvrdé provozní podmínky bez deformace. Tyto formy se často vyrábějí z různých stupňů oceli nebo hliníku.
Konstrukce plísní
Různé komplexní prvky se vytvářejí a sestavují dohromady pomocí řady manuálních a automatizovaných procesů za účelem vytvoření injekční plísní nebo formové nástroje, aby se zaručil spolehlivý a opakovatelný proces vstřikování. Tyto komponenty jsou tvarovány na těsné tolerance pomocí specializovaných strojů, včetně CNC obrábění a EDM (Electrical vypouštěcí obrábění), což výrazně zvyšuje náklady.
Složitost a estetika plísní
Několik rozhodnutí o návrhu plísní, jako jsou akce bočního tahu, počet dutin, texturování, multimateriální výstřely, těsné tolerance, gravírování, podříznuté funkce, vložky atd. I když tato rozhodnutí o návrhu mohou být nákladná, mohou být v pozdějších fázích procesu nezbytností nebo prospěšná.
Náklady na práci
Nezapomeňte si zohlednit náklady na pracovní sílu. Navrhování, vytváření a montáž injekčních plísků je pracovní a složitý proces, který vyžaduje čas a dovednost správně. Injekční stavitelé a designéři jsou vysoce vyškolení specialisté, kteří nepřijdou levně. Pokud o tom levně vyrazíte, možná budete muset zaplatit za náklady později.

Jak udržovat a starat se o plastové injekční formy
Čištění
Pravidelně čistěte povrchy plísní, abyste odstranili zbytkový plast, nečistoty nebo jiné kontaminanty. K zabránění poškození povrchu formy použijte vhodná čisticí prostředky a nástroje.
Mazání
Na povrchy plísní naneste vhodný činidlo uvolňování plísní nebo maziva. To pomáhá při prevenci tření, snižování opotřebení a usnadnění vysunutí formovaných částí.
Prohlédněte si opotřebení a poškození
Pravidelně kontrolujte plíseň, zda není příznaky opotřebení, poškození nebo koroze. Věnujte pozornost oblasti, které zažívají vysoký stres, jako jsou kolíky vyhazovačů, snímky a oblast brány. Jakékoli opotřebované nebo poškozené komponenty by měly být okamžitě opraveny nebo vyměněny.
Zkontrolujte zarovnání
Zajistěte, aby byly všechny komponenty plísní správně zarovnány. Nesrovnávání může vést k nerovnoměrnému opotřebení, špatné kvalitě díl a zvýšenému stresu na formě. Podle potřeby upravte nebo vyměňte komponenty.
Udržujte chladicí kanály
Udržujte chladicí kanály čisté a bez překážek, abyste zajistili efektivní rozptyl tepla. Pravidelně spláchněte chladicí systém vhodným čističem, aby se zabránilo hromadění usazenin, které mohou snížit účinnost chlazení.
Monitorovat a kontrolovat teplotu
Udržujte konzistentní teploty plísní během procesu lisování. Kolísání teploty může ovlivnit kvalitu dílu a vést ke stresu na plísni. Použijte příslušná zařízení pro řízení teploty.
Zkontrolujte a vyměňte těsnění
Pravidelně kontrolujte všechna těsnění a těsnění z hlediska opotřebení nebo poškození. Poškozená těsnění mohou vést k únikům, což ovlivňuje proces formování a kvalitu produktu. Okamžitě vyměňte veškerá opotřebovaná nebo poškozená těsnění.
Správné uložte
Pokud se nepoužívá, uložte formu do čistého a suchého prostředí. Chraňte jej před prachem, vlhkostí a potenciálními zdroji poškození. Zvažte použití inhibitorů rzi k zabránění korozi.
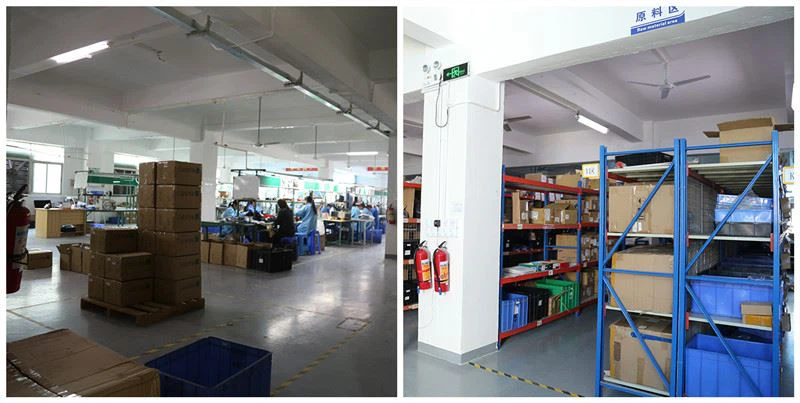
Naše továrna
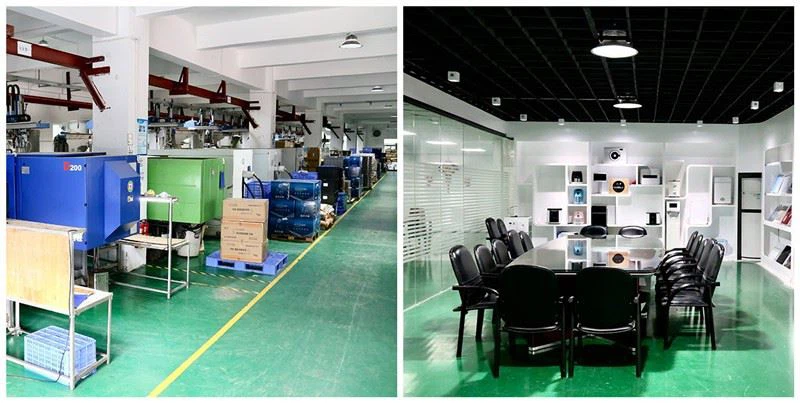
Jako společnost Premier Injection Molding Company jsme odborníci na návrh a výrobu přesných injekčních nástrojů a formovaných přizpůsobených plastových dílů. Poskytování řešení přímo od počátečního návrhu a vývoje až po výrobu pro nový produkt. Mocko-forma byla založena v roce 2001, která se nachází Shen Zhen, Čína, má vlastní továrnu o rozloze 9 000 metrů čtverečních, která nabízí od začátku do konce.

Certifikace